Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-10 Pochodzenie: Strona
Infrastruktura oświetleniowa miejska i komercyjna opiera się na integralności strukturalnej, materiałoznawstwie i ścisłej zgodności z przepisami. Inżynierowie, urbaniści i zespoły zakupowe stoją przed ciągłym wyzwaniem. Przy pozyskiwaniu lub wytwarzaniu konstrukcji oświetleniowych należy zrównoważyć trwałość materiału, odporność na środowisko w przypadku ekstremalnych obciążeń wiatrem oraz standardy miejskie. Awaria w projektowaniu lub produkcja zagraża bezpieczeństwu publicznemu i przyspiesza koszty utrzymania.
W tym przewodniku omówiono cały proces tworzenia pliku słup oświetlenia ulicznego do zastosowań przemysłowych i komunalnych. Omawiamy podstawowe kryteria projektowe, wybór materiałów, przemysłowy proces produkcyjny i ostateczną instalację w miejscu instalacji. Rozumiejąc dokładne etapy produkcji i wymagane tolerancje inżynieryjne, kierownicy projektów i nabywcy mogą ustalić rygorystyczne ramy techniczne do oceny specyfikacji i tworzenia krótkiej listy wykwalifikowanych dostawców.
Materiał decyduje o cyklu życia: wybór pomiędzy stalą, aluminium i kompozytami zasadniczo zmienia koszty początkowe, harmonogramy konserwacji i trwałość konstrukcji.
Zgodność nie podlega negocjacjom: produkcja musi być zgodna ze standardami AASHTO, lokalnymi zezwoleniami DOT i konkretnymi wymogami władz miejskich.
Precyzja produkcji wpływa na granicę plastyczności: procesy takie jak prasa krawędziowa, spawanie łukiem krytym i cynkowanie ogniowe są krytycznymi wymiarami oceny jakości dostawcy.
Fundament równa się stabilność: prawidłowe wykopanie podłoża, mapowanie infrastruktury i odlewanie śrub kotwiących są równie istotne dla powodzenia słupa oświetlenia ulicznego, jak wykonanie samego szybu.
Spis treści
Pomyślna instalacja wymaga ścisłego przestrzegania podstawowych wymagań konstrukcyjnych. Podstawowe kryteria sukcesu obejmują bezpieczeństwo konstrukcji w warunkach obciążenia środowiskowego, odpowiedni rozsył oświetlenia dla ruchu pieszego i kołowego oraz minimalne koszty utrzymania w ciągu 20–30 lat cyklu życia. Inżynierowie muszą dopasować konstrukcję trzonka do konkretnej masy oprawy i aerodynamiki. Ciężki uchwyt w kształcie głowy kobry umieszczony na niewymiarowym wale powoduje niebezpieczne ugięcie i zmęczenie metalu. Geometria konstrukcyjna musi uwzględniać dokładną wysokość montażu, długość ramienia masztu i harmoniczne drgań generowanych przez przejeżdżające ciężkie pojazdy.
Doświadczenie praktyczne pokazuje, że ignorowanie harmonicznych drgań prowadzi do przedwczesnego uszkodzenia spoiny płyty podstawowej. Kiedy przejeżdżają ciężkie ciężarówki, generują wibracje podłoża o niskiej częstotliwości. Wałek działa jak kamerton, wzmacniając te wibracje aż do oprawy. Jeśli wał nie ma odpowiedniej grubości ścianki lub właściwości tłumiących, metal w końcu pęknie. Należy określić tłumiki drgań dla instalacji w pobliżu tras pojazdów ciężarowych dużych prędkości lub linii kolejowych.
Efektywna przewidywana powierzchnia (EPA) decyduje o przetrwaniu konstrukcji każdej instalacji oświetleniowej. EPA reprezentuje powierzchnię oprawy, wsporników i ramion masztu wytrzymującą wiatr, pomnożoną przez współczynnik oporu powietrza zależny od ich kształtu. Inżynierowie obliczają całkowitą EPA, aby określić, jaką siłę wiatr będzie wywierał na szczyt konstrukcji.
Lokalne maksymalne wartości znamionowe prędkości wiatru, często oparte na danych dotyczących ekstremalnych warunków pogodowych z 50 lat, bezpośrednio określają wymaganą grubość ścianki (przemiar) i granicę plastyczności szybu. Regiony przybrzeżne, w których występują huraganowe wiatry, wymagają szybów o grubszych ścianach, szerszych płytach podstawowych i stali wyższej jakości. Niezgodność maksymalnej oceny EPA z łączną wartością EPA podłączonych opraw prowadzi do katastrofalnej awarii konstrukcji podczas trudnych warunków pogodowych.
Typ urządzenia |
Typowa EPA (ft. kw.) |
Współczynnik współczynnika przeciągania |
Wpływ obciążenia wiatrem |
|---|---|---|---|
Standardowa głowa kobry |
0,8 - 1,2 |
Niska (aerodynamiczna) |
Minimalne ugięcie |
Pudełko na buty / oświetlenie powierzchniowe |
1,5 - 2,5 |
Wysoka (płaska powierzchnia) |
Wysoki moment obrotowy na wale |
Podwójny wspornik Bullhorn |
3,0 - 4,5 (połączone) |
Umiarkowany |
Wymaga wzmocnionej podstawy |
Załącznik do panelu słonecznego |
5,0 - 8,0+ |
Bardzo wysoki |
Wymaga stali o maksymalnej grubości |
Parkingi komercyjne i szerokie skrzyżowania autostrad często wymagają konstrukcji podpierających wiele świateł. Konfiguracje te wykorzystują podwójne oprawy, wsporniki megafonowe lub ciężkie poprzeczki. Dodanie wielu opraw wykładniczo zwiększa całkowitą EPA i przesuwa środek ciężkości.
Inżynierskie konfiguracje wieloramienne wymagają wzmocnionych konstrukcji wałów. Producenci zwiększają średnicę podstawy i wykorzystują grubsze stalowe mierniki, aby wytrzymać dodatkowy moment obrotowy. Należy również zwiększyć rozmiar płyty podstawy, wykorzystując większe okręgi śrub kotwiących, aby rozłożyć ogromny moment wywracający na betonowy fundament. Symetryczne rozmieszczenie opraw pomaga zrównoważyć ciężar własny, ale konstrukcja musi nadal wytrzymywać asymetryczne podmuchy wiatru.
Określając konfiguracje wieloramienne, należy uwzględnić następujące modyfikacje konstrukcyjne:
Zwiększona średnica podstawy: Poszerzenie podstawy ze standardowych 4 cali do 6 lub 8 cali, aby wytrzymać momenty zginające.
Grubsza ścianka: zmiana ze stali o grubości 11 na stal o grubości 7 lub 3, aby zapobiec wyboczeniu wału pod dużymi obciążeniami górnymi.
Wzmocniony czop: zastosowanie grubszego stalowego czopa na górze wału, aby zapobiec pękaniu wspornika megafonu podczas silnego wiatru.
Rozszerzony okrąg śrub: Zwiększenie średnicy okręgu śrub kotwowych w celu rozłożenia sił wywracających na większym obszarze fundamentu betonowego.
Władze miejskie egzekwują sztywne kryteria projektowe, aby ujednolicić infrastrukturę miejską i chronić kierowców. Minimalne niepowodzenia są ściśle regulowane. Powszechna norma wymaga obowiązkowego cofnięcia o trzy stopy, mierzonego bezpośrednio od tyłu krawężnika do środka fundamentu. To cofnięcie zapobiega uderzaniu lusterek i zderzaków pojazdów w konstrukcję, jednocześnie utrzymując oprawę w prawidłowym położeniu nad jezdnią.
Normy bezpieczeństwa elektrycznego narzucają wewnętrzne protokoły okablowania. Instalatorzy muszą pozostawić co najmniej pięć stóp luzu drutu wewnątrz podstawy. Ten obowiązkowy luz umożliwia ekipom konserwacyjnym bezpieczne przeciągnięcie przewodów przez otwór montażowy, wykonanie połączeń lub wymianę wewnętrznych bezpieczników bez obciążania podziemnego źródła zasilania. Niezapewnienie odpowiedniego luzu skutkuje nieudanymi inspekcjami komunalnymi i wymaga kosztownej zmiany okablowania.
Stal pozostaje dominującym materiałem w infrastrukturze oświetlenia autostrad i ciężkiego oświetlenia komercyjnego. Wysoka wytrzymałość na rozciąganie i wyjątkowa trwałość sprawiają, że stal jest idealnym wyborem do obszarów o dużym wietrze i ciężkich konfiguracji z wieloma oprawami. Stalowe wały mogą osiągać wysokość przekraczającą 50 stóp, podtrzymując masywne układy oświetleniowe o wysokich masztach. Standardowa produkcja wykorzystuje stal gatunku ASTM A595, która zapewnia minimalną granicę plastyczności wynoszącą 55 000 PSI.
Podstawowy kompromis polega na zarządzaniu wagą i korozją. Ciężka stal zwiększa logistykę transportu i wymaga większych dźwigów do montażu. Ponadto surowa stal szybko rdzewieje. Wymaga solidnego cynkowania ogniowego, aby pokryć metal ochronną warstwą cynku. Jeżeli cynkowanie jest porysowane lub źle nałożone, integralność konstrukcji szybko się pogarsza z biegiem czasu. Ekipy konserwacyjne muszą okresowo sprawdzać podłoże pod kątem rdzy, szczególnie w obszarach, gdzie sprzęt do kształtowania krajobrazu mógłby odpryskiwać powłokę ochronną.
Aluminium oferuje wyraźną przewagę w środowiskach silnie korozyjnych. Jest naturalnie odporny na korozję i wyjątkowo lekki. Władze miejskie często wdrażają konstrukcje aluminiowe w środowiskach przybrzeżnych narażonych na działanie rozprysków słonej wody lub w klimatach północnych, w których występuje duże zużycie soli drogowej. Mniejsza waga upraszcza instalację, często umożliwiając załogom wznoszenie szybu bez użycia ciężkiego sprzętu dźwigowego. Większość producentów stosuje stop aluminium 6063-T6, który zapewnia doskonałą równowagę wytrzymałości i wytłaczalności.
Jednak aluminium wiąże się z wyższym początkowym kosztem surowca. Ma również niższą ogólną granicę plastyczności w porównaniu ze stalą węglową. Ogranicza to maksymalną wysokość i nośność. Aluminium jest ogólnie stosowane w oświetleniu pieszych, ulicach mieszkalnych i zastosowaniach, w których EPA pozostaje stosunkowo niska. Nie można używać standardowych wałów aluminiowych do oświetlenia autostrad na wysokich masztach ani ciężkich paneli słonecznych.
Kompozyty z włókna szklanego i polimerów stanowią wyspecjalizowaną alternatywę dla tradycyjnych metali. Materiały te są całkowicie nieprzewodzące, co radykalnie poprawia bezpieczeństwo elektryczne i eliminuje ryzyko porażenia pieszych przez napięcie błądzące. Niosą ze sobą ryzyko korozji i są niezwykle lekkie. Instalatorzy często mogą przenosić i ustawiać wał z włókna szklanego ręcznie, co eliminuje potrzebę stosowania ciężkiego sprzętu do podnoszenia.
Kompromisy obejmują podatność na degradację UV. W przypadku długich okresów intensywnego nasłonecznienia na nieobrobionym włóknie szklanym może wystąpić wykwit, w wyniku którego powierzchnia ulega degradacji i odsłania wewnętrzne pasma szkła. Obowiązkowe są odpowiednie powłoki poliuretanowe odporne na promieniowanie UV. Ponadto kompozyty oferują mniejszą wszechstronność estetyczną i niższą sztywność w porównaniu ze stalą. Przy silnym wietrze będą się one odchylać i kołysać bardziej zauważalnie, co może rozpraszać kierowców.
Tworzywo |
Siła plonu |
Odporność na korozję |
Profil wagi |
Idealna aplikacja |
|---|---|---|---|---|
Stal ocynkowana |
Bardzo wysokie (do 65 000 PSI) |
Umiarkowany (wymaga powłoki cynkowej) |
Ciężki |
Autostrady, strefy silnego wiatru, urządzenia wieloramienne |
Aluminium |
Umiarkowane (do 35 000 PSI) |
Doskonały (warstwa naturalnego tlenku) |
Lekki |
Obszary przybrzeżne, chodniki dla pieszych |
Włókno szklane |
Niski do umiarkowanego |
Absolutny (niemetaliczny) |
Bardzo lekki |
Strefy o wysokiej korozji, parki |
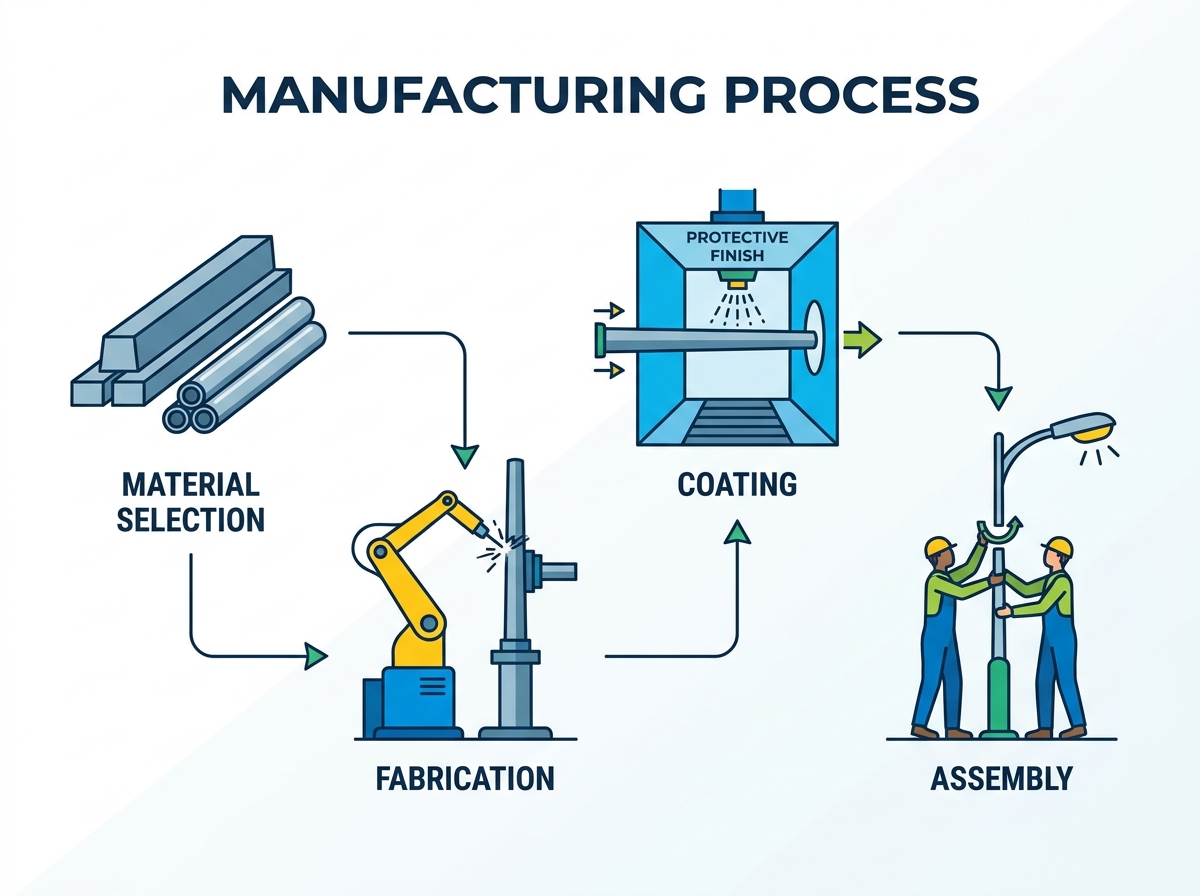
Produkcja przemysłowa rozpoczyna się od zaopatrzenia w cewki i grube blachy ze stali przemysłowej lub aluminium. Producenci rozwijają i spłaszczają metalowe zwoje za pomocą ciężkich maszyn do prostowania, aby usunąć wszelkie pamięci i krzywizny ze stali. Precyzyjne cięcie to kolejny etap. W zakładach wykorzystuje się maszyny do cięcia plazmowego lub laserowego CNC do cięcia płaskiej stali na dokładne kształty trapezowe. Ta specyficzna geometria jest wymagana do stworzenia zwężającej się konstrukcji końcowego trzonu, zapewniającej szerszą podstawę, która stopniowo zwęża się w kierunku punktu montażu oprawy.
Tolerancje cięcia muszą być dokładne. Jeśli trapez zostanie przecięty nawet o ułamek cala poza środkiem, końcowy wał skręci się podczas procesu formowania. Cięcie laserowe zapewnia najczystszą krawędź, która jest niezbędna do uzyskania bezbłędnej spoiny wzdłużnej w dalszej części procesu. Cięcie plazmowe jest szybsze, ale wymaga wtórnego szlifowania w celu usunięcia żużlu i przygotowania krawędzi do spawania.
Przekształcenie płaskiego metalu w sztywny, trójwymiarowy wał wymaga ogromnej siły mechanicznej. W przypadku projektów wielokątnych, takich jak kształty ośmiokątne lub dwunastokątne, producenci stosują masywne prasy krawędziowe hydrauliczne. Prasa krawędziowa wygina blachę stalową trapezową wzdłuż precyzyjnych linii wzdłużnych. Operator przesuwa stal przez maszynę, zginając ją stopniowo, aż dwie krawędzie spotkają się, tworząc zamkniętą wielokątną rurę. Proces ten wymaga pras krawędziowych zdolnych do wywarcia siły ponad 1000 ton w przypadku stali o dużej grubości.
W przypadku okrągłych projektów bez szwu w zakładach często stosuje się procesy przędzenia lub wytłaczania metali. Przędzenie polega na obracaniu metalowej rurki z dużą prędkością przy jednoczesnym wywieraniu nacisku wałkiem w celu zwężenia materiału. Proces formowania z natury zmienia punkty naprężenia metalu, co wymaga starannej inżynierii, aby zapewnić, że stal zachowa wymaganą granicę plastyczności bez pękania przy promieniu zgięcia.
Zamknięcie szwu wzdłużnego uformowanego wału wymaga spawania o dużej penetracji. Producenci wdrażają zautomatyzowane maszyny do spawania łukiem krytym (SAW). Wał porusza się po torze, podczas gdy zautomatyzowana głowica spawalnicza tworzy ciągłą, równomierną spoinę na całej długości szwu. Proces SAW pokrywa łuk warstwą ziarnistego topnika, zapobiegając zanieczyszczeniu atmosferycznemu i zapewniając głęboką, nieskazitelną spoinę.
Integralność szwów jest najważniejsza. W zakładach przeprowadzane są rygorystyczne badania nieniszczące (NDT) spoin. Technicy korzystają z testów ultradźwiękowych lub kontroli rentgenowskich w celu wykrycia wewnętrznych pustek, wtrąceń żużla lub niepełnej penetracji. Uszkodzona spoina zagraża całej konstrukcji i należy ją zeszlifować i ponownie zespawać. Wszystkie procedury spawania muszą być zgodne z przepisami spawania strukturalnego AWS D1.1.
Płyta podstawy zakotwicza masywną konstrukcję do podłoża. Jest wycięty z grubej blachy stalowej i posiada wstępnie wywiercone otwory na śruby kotwiące. Zrobotyzowane stanowiska spawalnicze mocują płytę podstawy do spodu wału, wykonując ciężkie spoiny pachwinowe zarówno wewnątrz, jak i na zewnątrz złącza, aby wytrzymać ekstremalne siły wywracające. Spoina płyty podstawy jest najbardziej obciążonym złączem w całej konstrukcji.
Następnie technicy wycinają otwory elektryczne, otwory uchwytowe i wewnętrzne kanały prowadzenia przewodów. Wycięcie otworu w podstawie wału tworzy zlokalizowany słaby punkt. Aby temu zaradzić, producenci spawają ciężką stalową ramę wzmacniającą wokół otworu uchwytowego. Rama ta przywraca integralność strukturalną utraconą w wyniku usunięcia metalu i zapewnia bezpieczny punkt mocowania pokrywy rewizyjnej. Otwór uchwytowy musi być umieszczony dokładnie pod kątem 180 stopni naprzeciwko ramienia oprawy, aby zapewnić odpowiedni rozkład ciężaru i dostęp.
Goła stal szybko ulega degradacji pod wpływem czynników atmosferycznych. Faza wykańczania powierzchni zapewnia niezbędny pancerz środowiskowy. Proces rozpoczyna się od wytrawiania kwasem, podczas którego wał zanurza się w roztworach żrących w celu usunięcia zgorzeliny walcowniczej, rdzy i oleju. Aby cynk mógł prawidłowo przylegać, stal musi być całkowicie goła.
W przypadku stali wał jest następnie opuszczany do masywnej kadzi ze stopionym cynkiem o temperaturze około 840°F (449°C). Ten proces cynkowania ogniowego tworzy metalurgiczne wiązanie pomiędzy stalą a cynkiem, zapewniając dziesięciolecia ochrony przed rdzą. Grubość cynkowania musi spełniać normy ASTM A123, zazwyczaj wymagając co najmniej 3,0 milimetrów pokrycia cynkiem. Ze względów estetycznych i dodatkowej ochrony przed warunkami atmosferycznymi producenci mogą nałożyć końcową powłokę proszkową. Proszek nakłada się elektrostatycznie i wypala w piecu, tworząc trwałe, odporne na odpryski kolorowe wykończenie na ocynkowanej warstwie.
Przygotowanie lokalizacji niesie ze sobą poważne ryzyko wdrożeniowe. Uderzenie podziemnych kabli wysokiego napięcia, światłowodów lub rurociągów gazowych podczas kopania powoduje katastrofalne zniszczenia i przestoje w projektach. Obowiązkowa lokalizacja i mapowanie mediów musi nastąpić przed wykonaniem jakichkolwiek wykopów w podłożu i fundamentach. Załogi wykorzystują radar penetrujący ziemię i współpracują z lokalnymi służbami 811 w celu oznakowania wszystkich podziemnych zagrożeń.
Po oczyszczeniu ciężkie świdry wiercą otwór fundamentowy na żądaną głębokość, która często przekracza sześć stóp, w zależności od składu gleby i wymagań dotyczących obciążenia wiatrem. Na obszarach z gęstą infrastrukturą podziemną ekipy korzystają z wykopów hydro-próżniowych. Metoda ta wykorzystuje wodę pod wysokim ciśnieniem i wąż podciśnieniowy, aby bezpiecznie usunąć brud bez uszkadzania zakopanych w ziemi rur lub kabli.
Fundament zapewnia niezbędną przeciwwagę dla potężnej metalowej konstrukcji. Ekipy montują cylindryczną klatkę zbrojeniową w celu wzmocnienia betonu. Śruby kotwiące są zawieszone na górze tej klatki za pomocą sztywnego drewnianego lub stalowego szablonu. Szablon ten idealnie pasuje do średnicy śrub płyty podstawy, zapewniając dokładne wyrównanie. Śruby kotwiące muszą wystawać dokładnie na odpowiednią odległość ponad beton, aby pomieścić nakrętki poziomujące, płytę podstawy i górne nakrętki zabezpieczające.
Do wykopanego otworu wlewa się beton, otaczając pręt zbrojeniowy i dolną część śrub kotwiących. Ekipy wibrują beton, aby usunąć kieszenie powietrzne i zapewnić solidne połączenie ze śrubami. Podłoże musi przejść odpowiedni czas utwardzania przed przeniesieniem obciążenia. Chociaż początkowe wiązanie następuje szybko, ekipy zazwyczaj czekają co najmniej 7 do 14 dni przed wzniesieniem ciężkiej konstrukcji, aby upewnić się, że beton osiągnął wystarczającą wytrzymałość na ściskanie, zwykle co najmniej 3000 PSI.
Instalacja wymaga precyzyjnego osprzętu i ciężkiego sprzętu. Do bezpiecznego podniesienia konstrukcji ekipy używają dźwigów lub wysięgników. Nylonowe zawiesia owijają się wokół górnej jednej trzeciej części trzonka, aby utrzymać równowagę podczas podnoszenia. Płyta podstawy jest ostrożnie opuszczana na odsłonięte śruby kotwiące. W tej fazie nigdy nie wolno stać bezpośrednio pod ładunkiem.
Instalatorzy stosują system poziomowania z podwójną nakrętką. Nakrętki umieszczone pod płytą podstawy są ustawione tak, aby ustawić wał idealnie pionowo, natomiast górne nakrętki są dokręcone, aby zabezpieczyć konstrukcję. Po podłączeniu instalacji hydraulicznej załogi często umieszczają niekurczliwą zaprawę pod płytą podstawy, aby zapewnić ciągłe podparcie i chronić przed gryzoniami. Następuje proces okablowania elektrycznego. Elektrycy kierują zasilanie podziemne przez otwory kablowe do podstawy. Ustalają ścisłe protokoły uziemienia, łącząc przewód uziemiający z dedykowanym uchwytem przyspawanym wewnątrz otworu uchwytowego. Na koniec sprawdzają, czy występuje obowiązkowy luz drutu wynoszący pięć stóp, umożliwiający dostęp do konserwacji w przyszłości.
Zespoły zakupowe muszą ocenić równowagę pomiędzy początkowymi wydatkami kapitałowymi a długoterminowymi cyklami konserwacji. Wybór tańszych, cienko ocynkowanych konstrukcji stalowych zmniejsza początkową cenę projektu. Jednakże jednostki te często wymagają przedwczesnej wymiany lub kosztownego malowania w terenie, gdy cienka warstwa cynku zawiedzie, a rdza uszkodzi podstawę.
Inwestycja w najwyższej jakości aluminium, włókno szklane lub mocno malowaną proszkowo stal ocynkowaną zwiększa początkowe koszty produkcji i materiałów. Jednak te opcje premium drastycznie wydłużają żywotność. Eliminują potrzebę rutynowego usuwania rdzy i inspekcji strukturalnych, ostatecznie chroniąc budżety gmin przez 30-letni okres operacyjny. W dokumentach zamówienia należy podać dokładną grubość powłoki cynkowej i gwarancję na powłokę proszkową, aby uniemożliwić dostawcom zastępowanie gorszych wykończeń.
Terminy realizacji projektów w dużym stopniu zależą od logistyki łańcucha dostaw. Standardowe, gotowe do użycia okrągłe lub kwadratowe wały stalowe zapewniają szybki czas realizacji i przewidywalną wysyłkę. Produkcja na zamówienie, obejmująca określone stożki, unikalne zamki wieloramienne lub specjalistyczne farby proszkowe, może wydłużyć czas realizacji o kilka miesięcy. Harmonogram wylewania fundamentów należy dostosować do potwierdzonych terminów dostaw śrub kotwiących, które zwykle są wysyłane przed głównymi wałami.
Wysyłka ciężkich, ponadgabarytowych ładunków na miejsce instalacji wymaga starannego planowania logistycznego. Wały stożkowe są nieporęczne i wymagają specjalistycznego transportu na platformie z niestandardowym materiałem sztauerskim, aby zapobiec tarciu metalu i zniszczeniu ocynkowanego lub malowanego proszkowo wykończenia podczas transportu. Zespoły zaopatrzeniowe muszą uwzględnić wymagania dotyczące transportu i wypożyczenia sprzętu rozładunkowego w harmonogramie projektu.
Pozyskiwanie niezawodnej infrastruktury wymaga ścisłej weryfikacji dostawców. Kupujący muszą zażądać od producentów określonych certyfikatów przed zatwierdzeniem rysunków warsztatowych. Zgodność ze standardami AASHTO (Amerykańskiego Stowarzyszenia Urzędników ds. Autostrad i Transportu) w zakresie podpór konstrukcyjnych znaków drogowych, opraw i sygnałów drogowych jest obowiązkowa w przypadku każdego projektu drogowego.
Ponadto zespoły zakupowe powinny zażądać certyfikowanych raportów z testów młyna (MTR) dla wszystkich surowców. MTR potwierdzają skład chemiczny i granicę plastyczności stali lub aluminium użytego w procesie produkcyjnym. Dostawcy, którzy nie są w stanie przedstawić przejrzystych danych z testów obciążenia, stawek MTR lub certyfikowanych raportów z inspekcji spawania, wprowadzają do projektu niedopuszczalną odpowiedzialność. Zawsze wymagaj certyfikatów spawalniczych AWS D1.1 dla zakładu wytwarzającego Twoje zamówienie.
Przed sfinalizowaniem projektu skonsultuj się z licencjonowanym inżynierem budowlanym, aby wykonać obliczenia obciążenia wiatrem dla danego miejsca i obliczenia EPA.
Poproś o szczegółowe arkusze specyfikacji, certyfikowane raporty z testów walcowni i gwarancje wykończenia powierzchni od wszystkich dostawców z krótkiej listy.
Przed zaplanowaniem wykopów pod fundamenty sprawdź lokalne wymagania władz miejskich i zmapuj instalacje podziemne.
Zlecanie raportów z badań nieniszczących (NDT) dla wszystkich spoin wzdłużnych na zamówieniach ze stali i aluminium.
Do projektów oświetlenia miejskiego, drogowego i komercyjnego, Grupa Dison wnosi ponad 30-letnie doświadczenie w oświetleniu ulicznym i zintegrowanych rozwiązaniach w zakresie oświetlenia zewnętrznego. Założona w 1994 roku firma eksploatuje powierzchnię 47 000 m² zakład produkcyjny i produkuje słupy oświetleniowe, a także latarnie uliczne LED, słoneczne latarnie uliczne i systemy zasilania energią słoneczną, wspierając projekty wymagające skoordynowanych dostaw słupów i sprzętu oświetleniowego.
Odp.: Konstrukcje komercyjne są produkowane głównie ze stali węglowej, aluminium lub kompozytów z włókna szklanego. Stal oferuje najwyższą granicę plastyczności w przypadku zastosowań wysokich i charakteryzujących się silnym wiatrem, ale wymaga cynkowania ogniowego, aby zapobiec rdzewieniu. Aluminium zapewnia naturalną odporność na korozję i mniejszą wagę. Włókno szklane jest nieprzewodzące i wysoce odporne na trudne, korozyjne środowiska.
Odp.: Oceny obciążenia wiatrem i efektywna powierzchnia projektowana (EPA) określają wymaganą wytrzymałość konstrukcyjną. Inżynierowie obliczają EPA oprawy i wsporników. Grubość ścianki wału, średnica podstawy i granica plastyczności materiału muszą być zaprojektowane tak, aby wytrzymać maksymalne lokalne prędkości wiatru działające na określoną EPA.
Odp.: Proces rozpoczyna się od pocięcia płaskich blach stalowych na kształty trapezowe. Masywne prasy krawędziowe wyginają stal w wielokątną rurę, a maszyny przędzalnicze tworzą okrągły stożek. Zautomatyzowane spawanie łukiem krytym zamyka szew wzdłużny. Na koniec przyspawane są płyty podstawy, a stal jest cynkowana ogniowo.
Odp.: W konfiguracjach obejmujących wiele opraw wykorzystuje się wsporniki typu megafon lub ciężkie poprzeczki zamontowane na górze trzonu. Ponieważ wiele mocowań wykładniczo zwiększa całkowitą EPA i przesuwa środek ciężkości, wał musi być wykonany z grubszych stalowych sprawdzianów, szerszej średnicy podstawy i wzmocnionej płyty podstawy.
Odp.: Głębokość fundamentu zależy od składu gleby, linii przemarzania i wymagań konstrukcyjnych dotyczących obciążenia wiatrem. Głębokości zwykle wahają się od czterech do ponad dziesięciu stóp. Świder wierci otwór, a przed wylaniem betonu o wysokiej wytrzymałości w celu ustabilizowania konstrukcji osadza się klatkę zbrojeniową ze śrubami kotwiącymi.
Odpowiedź: W gminach zazwyczaj wymagane jest cofnięcie co najmniej trzech stóp, mierzone od tyłu krawężnika do środka fundamentu. Norma ta zapobiega uderzaniu zderzaków i lusterek pojazdów w metalowy trzonek, jednocześnie utrzymując oprawę w odpowiednim położeniu nad jezdnią.