Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-08-10 Eredet: Telek
A városi és kereskedelmi világítási infrastruktúra a szerkezeti integritáson, az anyagtudományon és a szigorú előírások betartásán alapul. A mérnökök, várostervezők és beszerzési csapatok folyamatos kihívásokkal néznek szembe. A világítószerkezetek beszerzése vagy gyártása során mérlegelnie kell az anyagok tartósságát, a szélsőséges szélterhelésekkel szembeni környezeti ellenálló képességet és az önkormányzati szabványokat. Tervezési hiba ill a gyártás veszélyezteti a közbiztonságot és felgyorsítja a karbantartási költségeket.
Ez az útmutató lebontja a teljes folyamatot az a utcai villanyoszlop ipari és önkormányzati alkalmazásokhoz. Lefedjük az alapvető tervezési kritériumokat, az anyagválasztást, az ipari gyártási folyamatot és a végső helyszíni telepítést. A pontos gyártási lépések és a szükséges műszaki tűréshatárok megértésével a projektmenedzserek és a vevők szigorú műszaki keretet hozhatnak létre a specifikációk kiértékeléséhez és a minősített szállítók szűkített listájához.
Az anyag határozza meg az életciklust: Az acél, alumínium és kompozitok közötti választás alapvetően megváltoztatja az előzetes költségeket, a karbantartási ütemterveket és a szerkezeti élettartamot.
A megfelelőség nem alku tárgya: A gyártásnak meg kell felelnie az AASHTO szabványoknak, a helyi DOT jóváhagyásoknak és a speciális önkormányzati visszalépési követelményeknek.
A gyártási precizitás befolyásolja a folyáshatárt: Az olyan eljárások, mint a présfékezés, a merülőíves hegesztés és a tűzihorganyzás, a gyártó minőségének kritikus értékelési dimenziói.
Az alapozás egyenlő a stabilitással: Az aljzat megfelelő feltárása, a közművek feltérképezése és a horgonycsavarok öntése ugyanolyan létfontosságú az utcai villanyoszlop sikeréhez, mint maga az akna gyártása.
Tartalomjegyzék
A sikeres telepítéshez szigorúan be kell tartani a szerkezeti alapkövetelményeket. Az elsődleges sikerkritériumok közé tartozik a szerkezeti biztonság környezeti igénybevétel esetén, a megfelelő megvilágítás a gyalogos- és járműforgalom számára, valamint a minimális karbantartási költség egy 20-30 éves életciklus alatt. A mérnököknek a tengely kialakítását a lámpatest súlyához és aerodinamikájához kell igazítaniuk. Az alulméretezett tengelyre helyezett nehéz kobrafejű rögzítés veszélyes elhajlást és fémfáradást okoz. A szerkezeti geometriának figyelembe kell vennie a pontos beépítési magasságot, az árbockar hosszát és az elhaladó nehézgépjárművek által keltett rezgésharmonikusokat.
A helyszíni tapasztalatok azt mutatják, hogy a rezgésharmonikusok figyelmen kívül hagyása az alaplemez hegesztésének idő előtti meghibásodásához vezet. Amikor a nehéz teherautók elhaladnak, alacsony frekvenciájú talajrezgéseket keltenek. A tengely hangvillaként működik, felerősítve ezeket a rezgéseket egészen a lámpatestig. Ha a tengely nem megfelelő falvastagsággal vagy csillapítási tulajdonságokkal rendelkezik, a fém végül megreped. Rezgéscsillapítókat kell megadni a nagysebességű teherautó-útvonalak vagy vasútvonalak közelében történő telepítésekhez.
Az Effective Projected Area (EPA) meghatározza bármely világítási rendszer szerkezeti fennmaradását. Az EPA a lámpatest, a konzolok és az árbockarok szélálló felületét jelenti, megszorozva az alakjukon alapuló légellenállási együtthatóval. A mérnökök kiszámítják a teljes EPA-t, hogy meghatározzák, mekkora erőt fejt ki a szél a szerkezet tetejére.
A helyi maximális szélsebesség-besorolások, amelyek gyakran 50 éves extrém időjárási adatokon alapulnak, közvetlenül diktálják az akna szükséges falvastagságát (szelvényét) és folyáshatárát. A hurrikán erejű szeleket sújtó tengerparti régiókban vastagabb falú aknákat, szélesebb alaplemezeket és magasabb minőségű acélt igényelnek. A maximális EPA-besorolás és a mellékelt szerelvények kombinált EPA-értékének elmulasztása súlyos időjárási események esetén katasztrofális szerkezeti hibához vezet.
Rögzítés típusa |
Tipikus EPA (nm) |
Elhúzási együttható tényező |
Szélterhelés hatása |
|---|---|---|---|
Standard Cobra fej |
0,8 - 1,2 |
Alacsony (aerodinamikus) |
Minimális elhajlás |
Cipősdoboz / Területvilágítás |
1,5 - 2,5 |
Magas (sima felület) |
Nagy nyomaték a tengelyen |
Twin Bullhorn konzol |
3,0–4,5 (kombinált) |
Mérsékelt |
Megerősített alapot igényel |
Napelem rögzítés |
5,0 - 8,0+ |
Nagyon magas |
Maximális átmérőjű acélt igényel |
A kereskedelmi parkolók és a széles autópálya-kereszteződések gyakran igényelnek alátámasztó szerkezeteket több lámpa. Ezek a konfigurációk iker lámpatesteket, hornyos konzolokat vagy nehéz keresztkarokat használnak. Több rögzítőelem hozzáadása exponenciálisan növeli a teljes EPA-t és eltolja a súlypontot.
A többkaros összeállítások tervezése megerősített tengelykialakítást igényel. A gyártók növelik az alap átmérőjét, és vastagabb acélmérőket használnak a hozzáadott nyomaték kezelésére. Az alaplemezt is fel kell méretezni, nagyobb horgonycsavar körök segítségével, hogy a hatalmas borulási nyomatékot a betonalapba ossza el. A lámpatestek szimmetrikus elhelyezése segít kiegyenlíteni a holtterhelést, de a szerkezetnek továbbra is ki kell bírnia az aszimmetrikus széllökéseket.
A többkaros konfigurációk megadásakor figyelembe kell vennie a következő szerkezeti módosításokat:
Megnövelt alapátmérő: Az alap 4 hüvelykről 6 vagy 8 hüvelykre bővíthető, hogy ellenálljon a hajlítási nyomatékoknak.
Vastagabb falmérő: A 11-es méretről 7-es vagy 3-as acélra bővíthető, hogy megakadályozza a tengely kihajlását nagy felső terhelés esetén.
Megerősített csap: vastagabb acélcsap használata a tengely tetején, hogy megakadályozza a bikatartó tartójának elpattanását erős szél esetén.
Kiterjesztett csavarkör: A horgonycsavar kör átmérőjének növelése, hogy a borulási erőket a betonalap szélesebb területén elterjesszék.
Az önkormányzatok merev tervezési kritériumokat érvényesítenek a városi infrastruktúra szabványosítása és az autósok védelme érdekében. A minimális visszaesések szigorúan szabályozottak. Egy általános szabvány megköveteli a kötelező három méteres visszaesést, közvetlenül a járda hátuljától az alapozás közepéig mérve. Ez a visszaesés megakadályozza, hogy a jármű tükrei és lökhárítói nekiütődjenek a szerkezetnek, miközben a lámpatestet megfelelően helyezi el az úttesten.
Az elektromos biztonsági szabványok előírják a belső huzalozási protokollokat. A szerelőknek legalább öt láb vezetéket kell lazítaniuk az alap belsejében. Ez a kötelező lazaság lehetővé teszi a karbantartó csapatok számára, hogy biztonságosan áthúzzák a vezetékeket a kapaszkodólyukon, összeillesszék a csatlakozásokat vagy kicseréljék a belső biztosítékokat anélkül, hogy a föld alatti elektromos betáplálást megterhelnék. A megfelelő lazaság elmulasztása sikertelen önkormányzati ellenőrzéseket eredményez, és költséges újrahuzalozást igényel.
Az acél továbbra is az autópálya és a nehéz kereskedelmi világítási infrastruktúra domináns anyaga. A nagy szakítószilárdság és az extrém tartósság az acélt ideális választássá teszi a szélsőséges területeken és a nehéz, több lámpatestből álló elrendezésekhez. Az acél tengelyek akár 50 láb magasságot is elérhetnek, miközben masszív, magas árbocú világítási rendszereket támogatnak. A szabványos gyártás ASTM A595 minőségű acélt használ, amely 55 000 PSI minimális folyáshatárt biztosít.
Az elsődleges kompromisszum a súly- és korróziókezelést foglalja magában. A nehézacél növeli a szállítási logisztikát, és nagyobb daruk szükségesek a telepítéshez. Ezenkívül a nyers acél gyorsan rozsdásodik. Robusztus tűzihorganyzás szükséges ahhoz, hogy a fémet védő cinkréteggel vonja be. Ha a horganyzás megkarcolódik vagy rosszul van felhordva, a szerkezeti integritás idővel gyorsan romlik. A karbantartóknak rendszeresen ellenőrizniük kell az alapot rozsdásodás szempontjából, különösen azokon a területeken, ahol a tereprendezési berendezések feltörhetik a védőbevonatot.
Az alumínium határozott előnyt kínál erősen korrozív környezetben. Természetesen korrózióálló és kivételesen könnyű. Az önkormányzatok gyakran alkalmaznak alumínium szerkezeteket tengeri vízpermetnek kitett tengerparti környezetben vagy északi éghajlaton, ahol nagy az út sóhasználata. A könnyebb súly leegyszerűsíti a telepítést, és gyakran lehetővé teszi a személyzet számára, hogy nehéz daru felszerelés nélkül állítsák fel az aknát. A legtöbb gyártó 6063-T6 alumíniumötvözetet használ, amely kiváló egyensúlyt biztosít az erő és az extrudálhatóság között.
Az alumínium azonban magasabb kezdeti nyersanyagköltséggel jár. A szénacélhoz képest alacsonyabb a teljes folyáshatára is. Ez korlátozza a maximális magasságot és teherbírást. Az alumínium általában a gyalogos világításra, a lakóutcákra és az olyan alkalmazásokra korlátozódik, ahol az EPA viszonylag alacsony marad. Nem használhat szabványos alumínium tengelyeket magas árbocú autópálya-világításhoz vagy nehéz napelem-rendszerekhez.
Az üvegszálas és polimer kompozitok speciális alternatívát jelentenek a hagyományos fémekkel szemben. Ezek az anyagok teljesen nem vezetőképesek, drasztikusan javítják az elektromos biztonságot, és kiküszöbölik a gyalogosokat érő feszültséglökések kockázatát. Zéró korróziós kockázattal járnak, és rendkívül könnyűek. A szerelők gyakran magukkal vihetik és beállíthatják az üvegszálas tengelyt, így nincs szükség nehéz emelőberendezésekre.
A kompromisszumok közé tartozik az UV-sugárzásra való érzékenység. Hosszan tartó intenzív napozás során a kezeletlen üvegszál kivirágozhat, ahol a felület leromlik, és szabaddá teszi a belső üvegszálakat. A megfelelő UV-álló poliuretán bevonat kötelező. Ezenkívül a kompozitok kevésbé esztétikai sokoldalúságot és kisebb merevséget kínálnak az acélhoz képest. Erős szélben észrevehetőbben elhajlanak és lötyögnek, ami elvonhatja az autósok figyelmét.
Anyag |
Hozamerő |
Korrózióállóság |
Súlyprofil |
Ideális alkalmazás |
|---|---|---|---|---|
Horganyzott acél |
Nagyon magas (akár 65 000 PSI) |
Közepes (cink bevonatot igényel) |
Nehéz |
Autópályák, erős szél zónák, többkaros |
Alumínium |
Mérsékelt (akár 35 000 PSI) |
Kiváló (természetes oxid réteg) |
Könnyűsúlyú |
Tengerparti területek, gyalogos utak |
Üveggyapot |
Alacsony vagy közepes |
Abszolút (nem fémes) |
Nagyon könnyű |
Erős korróziós zónák, parkok |
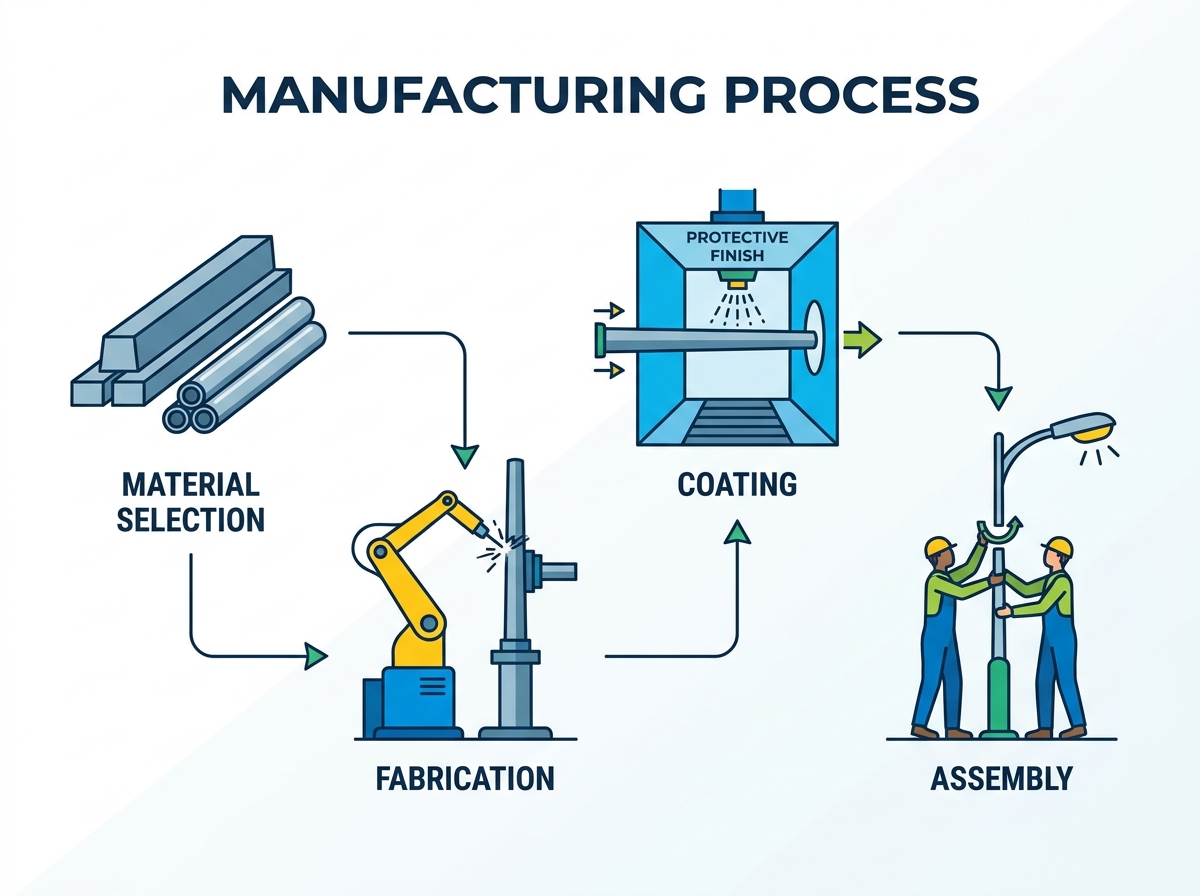
Az ipari gyártás az ipari minőségű acél vagy alumínium tekercsek és nehéz lemezek beszerzésével kezdődik. A gyártók nehéz szintezőgépekkel letekerik és lelapítják a fémtekercseket, hogy eltávolítsák az acélból a memóriát vagy a görbületet. A precíziós vágás a következő fázis. A létesítmények CNC plazma- vagy lézervágó gépeket használnak a lapos acél pontos trapéz alakúra szeletelésére. Ez a speciális geometria szükséges a végső tengely kúpos kialakításához, amely szélesebb alapot biztosít, amely fokozatosan szűkül a lámpatest rögzítési pontja felé.
A vágási tűréseknek pontosnak kell lenniük. Ha a trapézt csak egy hüvelyk töredékével is levágják a középpontjától, a végső tengely az alakítási folyamat során elcsavarodik. A lézeres vágás biztosítja a legtisztább élt, amely a későbbiekben a hibátlan hosszhegesztéshez szükséges. A plazmavágás gyorsabb, de másodlagos csiszolást igényel a salak eltávolítása és a hegesztési él előkészítése érdekében.
A lapos fém merev, háromdimenziós tengellyé alakítása hatalmas mechanikai erőt igényel. A sokszögű kialakításokhoz, például nyolc- vagy kétszögletű formákhoz a gyártók masszív hidraulikus présfékeket használnak. A présfék precíz hosszanti vonalak mentén hajlítja meg a trapéz alakú acéllemezt. A kezelő előreviszi az acélt a gépen, fokozatosan meghajlítva, amíg a két él találkozik, és egy zárt sokszögű csövet alkot. Ehhez a folyamathoz olyan présfékekre van szükség, amelyek több mint 1000 tonna erő kifejtésére képesek a nehéz acélok esetében.
A zökkenőmentes kerek mintákhoz a létesítmények gyakran fémfonó vagy extrudálási eljárásokat alkalmaznak. A fonás során egy fémcsövet nagy sebességgel forgatnak, miközben egy hengerrel nyomást gyakorolnak az anyag elvékonyodására. Az alakítási folyamat eleve megváltoztatja a fém feszültségpontjait, gondos tervezést igényel annak biztosítása érdekében, hogy az acél megtartsa a szükséges folyáshatárt anélkül, hogy a hajlítási sugaraknál megrepedne.
A kialakított tengely hosszvarratának lezárása nagy behatolású hegesztést igényel. A gyártók automatizált merülőíves hegesztőgépeket (SAW) alkalmaznak. A tengely egy pálya mentén mozog, miközben egy robothegesztőfej folyamatos, egyenletes hegesztést rak le a varrat teljes hosszában. A SAW eljárás az ívet szemcsés fluxusrétegben fedi le, megakadályozva a légköri szennyeződést, és mély, hibátlan hegesztést biztosít.
A varrás integritása a legfontosabb. A létesítmények szigorú roncsolásmentes vizsgálatot (NDT) végeznek a hegesztéseken. A technikusok ultrahangos vizsgálatot vagy röntgenvizsgálatot alkalmaznak a belső üregek, salakzárványok vagy a hiányos behatolás észlelésére. A meghibásodott hegesztés az egész szerkezetet veszélyezteti, ezért ki kell köszörülni és újra hegeszteni. Minden hegesztési eljárásnak meg kell felelnie az AWS D1.1 szerkezeti hegesztési előírásoknak.
Az alaplemez rögzíti a masszív szerkezetet a talajhoz. Vastag acéllemezből van vágva, és előre fúrt lyukakat tartalmaz a horgonycsavarokhoz. A robothegesztő cellák az alaplemezt a tengely aljához rögzítik, nehéz sarokvarratokat alkalmazva mind a kötés belső, mind külső oldalán az extrém felborulási erők kezelésére. Az alaplemez hegesztése a legnagyobb igénybevételnek kitett kötés az egész szerkezeten.
Ezután a technikusok elektromos nyílásokat, kapaszkodókat és belső vezeték-elvezető csatornákat vágtak ki. Ha lyukat vágunk a tengely aljába, helyi gyenge pont keletkezik. Ennek enyhítésére a gyártók nehéz acél merevítő keretet hegesztenek a kapaszkodólyuk köré. Ez a keret helyreállítja a fém eltávolításával elvesztett szerkezeti integritást, és biztonságos rögzítési pontot biztosít a hozzáférési fedél számára. A megfelelő súlyeloszlás és hozzáférés biztosítása érdekében a kapaszkodólyukat pontosan 180 fokkal a lámpakarral szemben kell elhelyezni.
A csupasz acél gyorsan lebomlik az elemek hatására. A felületkezelési fázis biztosítja a szükséges környezeti páncélzatot. A folyamat savas pácolással kezdődik, ahol az aknát maró oldatokba merítik, hogy eltávolítsák a malomréteget, a rozsdát és az olajat. Az acélnak teljesen csupasznak kell lennie ahhoz, hogy a cink megfelelően tapadjon.
Acél esetében a tengelyt ezután egy hatalmas, olvadt cinkből készült kádba engedik le körülbelül 449 °C-on. Ez a tűzihorganyzási eljárás kohászati kötést hoz létre az acél és a cink között, amely több évtizedes rozsdavédelmet biztosít. A horganyzási vastagságnak meg kell felelnie az ASTM A123 szabványnak, amely általában legalább 3,0 mil cink borítást igényel. Esztétikai okokból és másodlagos időjárás elleni védelem érdekében a gyártók végső porbevonatot alkalmazhatnak. A port elektrosztatikusan felhordják és sütőben sütik, így tartós, forgácsálló színes felület jön létre a horganyzott rétegen.
A helyszín előkészítése komoly megvalósítási kockázatokkal jár. A földalatti nagyfeszültségű kábelek, optikai szálak vagy gázvezetékek ásás közbeni ütközése katasztrofális károkat és projektleállásokat okoz. Minden aljzat- és alapfeltárás előtt kötelező a közművek helymeghatározása és feltérképezése. A legénység földradart használ, és a helyi 811-es szolgálatokkal egyeztetve megjelöli az összes föld alatti veszélyt.
A kitisztítás után a nehéz csigák a tervezett mélységig fúrják ki az alapozási lyukat, amely a talajösszetételtől és a szélterheléstől függően gyakran meghaladja a hat métert. A sűrű földalatti közművekkel rendelkező területeken a személyzet hidro-vákuum-ásást alkalmaz. Ez a módszer nagynyomású vizet és vákuumtömlőt használ a szennyeződés biztonságos eltávolítására anélkül, hogy károsítaná a föld alá süllyesztett csöveket vagy kábeleket.
Az alapozás biztosítja a szükséges ellensúlyt a tornyosuló fémszerkezettel szemben. A csapatok hengeres betonacél ketreceket szerelnek össze a beton megerősítésére. A rögzítőcsavarok ennek a ketrecnek a tetején vannak felfüggesztve egy merev fa vagy acél sablon segítségével. Ez a sablon tökéletesen illeszkedik az alaplap csavarköréhez, így biztosítva a pontos beállítást. A rögzítőcsavaroknak pontosan a megfelelő távolságra kell kinyúlniuk a beton fölé, hogy illeszkedjenek a kiegyenlítő anyákhoz, az alaplemezhez és a felső rögzítő anyákhoz.
A betont öntik a kiásott lyukba, beágyazva a betonacélt és a horgonycsavarok alsó részét. A csapatok vibrálják a betont, hogy eltávolítsák a légzsákokat, és biztosítsák a szilárd kötést a csavarokkal. Az alapozásnak megfelelő kötési időn kell átesnie a teherbírás előtt. Míg a kezdeti kötődés gyorsan megtörténik, a személyzet általában legalább 7-14 napot vár a nehéz szerkezet felállítása előtt, hogy biztosítsa a beton megfelelő nyomószilárdságát, általában legalább 3000 PSI-t.
A telepítés precíziós kötélzetet és nehéz gépeket igényel. A személyzet darukat vagy gémes teherautókat használ a szerkezet biztonságos felemeléséhez. A nylon hevederek az akna felső harmadára tekernek, hogy megőrizzék egyensúlyukat emelés közben. Az alaplemezt óvatosan leengedjük a szabadon álló horgonycsavarokra. Ebben a fázisban soha nem szabad közvetlenül a teher alatt állni.
A szerelők kettős anyás szintezőrendszert használnak. Az alaplemez alatt elhelyezett anyákat úgy állítják be, hogy a tengely tökéletesen függőlegesen álljanak, míg a felső anyákat meghúzzák a szerkezet rögzítéséhez. A vízvezeték-szerelés után a személyzet gyakran nem zsugorodó habarcsot csomagol az alaplemez alá, hogy folyamatos támogatást biztosítson és távol tartsa a rágcsálókat. Az elektromos vezetékezés folyamata következik. A villanyszerelők a föld alatti betáplálást a csőnyílásokon keresztül vezetik az alapba. Szigorú földelési protokollokat hoznak létre, és a földelő vezetéket a kapaszkodónyílásba hegesztett, dedikált fülhöz kötik. Végül ellenőrzik, hogy megvan-e a kötelező öt láb vezeték lazaság a jövőbeni karbantartáshoz.
A beszerzési csoportoknak fel kell mérniük az egyensúlyt a kezdeti tőkekiadás és a hosszú távú karbantartási ciklusok között. Az olcsóbb, vékonyan horganyzott acélszerkezetek kiválasztása csökkenti az előzetes projekt ajánlattételt. Ezek az egységek azonban gyakran idő előtti cserét vagy költséges terepi festést igényelnek, ha a vékony cinkréteg meghibásodik, és a rozsda károsítja az alapot.
A prémium minőségű alumíniumba, üvegszálba vagy erősen porszórt horganyzott acélba történő befektetés növeli a kezdeti gyártási és anyagköltségeket. Ezek a prémium opciók azonban drasztikusan meghosszabbítják az élettartamot. Megszüntetik a rutin rozsdacsökkentési és szerkezeti ellenőrzéseket, végső soron megőrizve az önkormányzati költségvetést egy 30 éves működési időszak alatt. A beszerzési dokumentumokban meg kell adnia a horganyzás pontos vastagságát és a porfesték garanciáját, hogy a szállítók ne helyettesítsenek gyengébb felületeket.
A projektek ütemezése nagymértékben függ az ellátási lánc logisztikától. A szabványos, készen kapható kerek vagy négyzet alakú acél tengelyek gyors átfutási időt és kiszámítható szállítást tesznek lehetővé. Az egyedi gyártás, amely speciális kúpokat, egyedi többkaros konzolokat vagy speciális porfestékeket tartalmaz, több hónappal meghosszabbíthatja az átfutási időt. Az alapozás kiöntésének ütemtervét össze kell hangolnia a horgonycsavarok megerősített szállítási dátumaival, amelyeket általában a főtengelyek előtt szállítanak ki.
A nehéz, túlméretezett rakományok telepítési helyszínre történő szállítása gondos logisztikai tervezést igényel. A kúpos tengelyek terjedelmesek, és speciális síkágyas szállítást igényelnek, egyedi tömítéssel, hogy megakadályozzák a fém súrlódását és a horganyzott vagy porszórt felület tönkretételét szállítás közben. A beszerzési csapatoknak figyelembe kell venniük ezeket a fuvarozási követelményeket és a kirakodó berendezések bérlését a projekt ütemtervében.
A megbízható infrastruktúra beszerzése szigorú szállítói átvilágítást igényel. A vásárlóknak speciális tanúsítványokat kell kérniük a gyártótól, mielőtt jóváhagyják az üzlet rajzait. Az AASHTO (Amerikai Állami Autópálya- és Közlekedési Hivatalosok Szövetsége) szabványainak való megfelelés az autópálya-táblák, lámpatestek és közlekedési jelzések szerkezeti alátámasztására vonatkozóan minden útpályaprojektnél kötelező.
Ezenkívül a beszerzési csoportoknak hitelesített malomvizsgálati jelentéseket (MTR-eket) kell kérniük minden nyersanyagról. Az MTR-ek bizonyítják a gyártási folyamatban használt acél vagy alumínium kémiai összetételét és folyáshatárát. Azok a szállítók, akik nem tudnak átlátható terhelésvizsgálati adatokat, MTR-eket vagy hitelesített hegesztési vizsgálati jelentéseket készíteni, elfogadhatatlan felelősséget vezetnek be a projektbe. Mindig kérjen AWS D1.1 hegesztési tanúsítványt a megrendelését készítő létesítményhez.
Bármilyen terv véglegesítése előtt konzultáljon engedéllyel rendelkező szerkezeti mérnökkel a helyspecifikus szélterhelési és EPA-számítások elvégzéséhez.
Kérjen részletes specifikációs lapokat, hitelesített malomvizsgálati jelentéseket és felületi minőségi garanciákat az összes kiválasztott szállítótól.
Ellenőrizze a helyi önkormányzati követelményeket, és térképezze fel a földalatti közműveket, mielőtt bármilyen alapfeltárást ütemezne.
Roncsolásmentes vizsgálati (NDT) jelentést ír elő minden acél- és alumíniumrendelés hosszirányú varrathoz.
Települési, úttesti és kereskedelmi világítási projektekhez, A Dison Group több mint 30 éves tapasztalattal rendelkezik a közvilágítás és az integrált kültéri világítási megoldások terén. Az 1994-ben alapított cég 47 000 m⊃2-es; gyártóüzemben, valamint LED-es utcai lámpák, napelemes utcai lámpák és napelemes rendszerek mellett villanyoszlopokat is gyárt, olyan projekteket támogatva, amelyek összehangolt oszlop- és világítóberendezés-ellátást igényelnek.
V: A kereskedelmi szerkezeteket elsősorban szénacélból, alumíniumból vagy üvegszálas kompozitokból gyártják. Az acél biztosítja a legmagasabb folyáshatárt a magas, erős szélerősségű alkalmazásokhoz, de a rozsda megelőzésére tűzihorganyzást igényel. Az alumínium természetes korrózióállóságot és könnyebb súlyt biztosít. Az üvegszál nem vezetőképes, és nagyon ellenáll a zord, korrozív környezetnek.
V: A névleges szélterhelés és az effektív kivetített terület (EPA) meghatározzák a szükséges szerkezeti szilárdságot. A mérnökök kiszámítják a lámpatest és a konzolok EPA értékét. A tengely falvastagságát, alapátmérőjét és az anyag folyáshatárát úgy kell megtervezni, hogy ellenálljon az adott EPA-val szemben ható maximális helyi szélsebességnek.
V: A folyamat a lapos acéllemezek trapéz alakúra vágásával kezdődik. A masszív hidraulikus présfékek sokszögű csővé hajlítják az acélt, vagy a fonógépek kerek kúpot alkotnak. Az automatizált merülőíves hegesztés lezárja a hosszanti varratokat. Végül az alaplemezeket hegesztik, és az acélt tűzihorganyozzák.
V: A több lámpatestes elrendezések a tengely tetejére szerelt tornyos konzolokat vagy nehéz keresztkarokat használnak. Mivel a többszörös szerelvények exponenciálisan növelik a teljes EPA-t és eltolják a súlypontot, a tengelyt vastagabb acél idomokkal, szélesebb alapátmérővel és megerősített alaplemezzel kell gyártani.
V: Az alapozás mélysége a talaj összetételétől, a fagyvonaltól és a tervezett szélterheléstől függ. A mélység általában négy és több mint tíz láb között mozog. Egy csiga fúrja ki a lyukat, és rögzítőcsavarokkal ellátott betonacél ketrec van beállítva a nagy szilárdságú beton öntése előtt, hogy stabilizálja a szerkezetet.
V: Az önkormányzatok általában megkövetelik a legalább három láb dőlésszöget, a járda hátuljától az alapozás közepéig mérve. Ez a szabvány megakadályozza, hogy a jármű lökhárítói és tükrök nekiütődjenek a fémtengelynek, miközben a lámpatestet megfelelően elhelyezik az úttesten.